


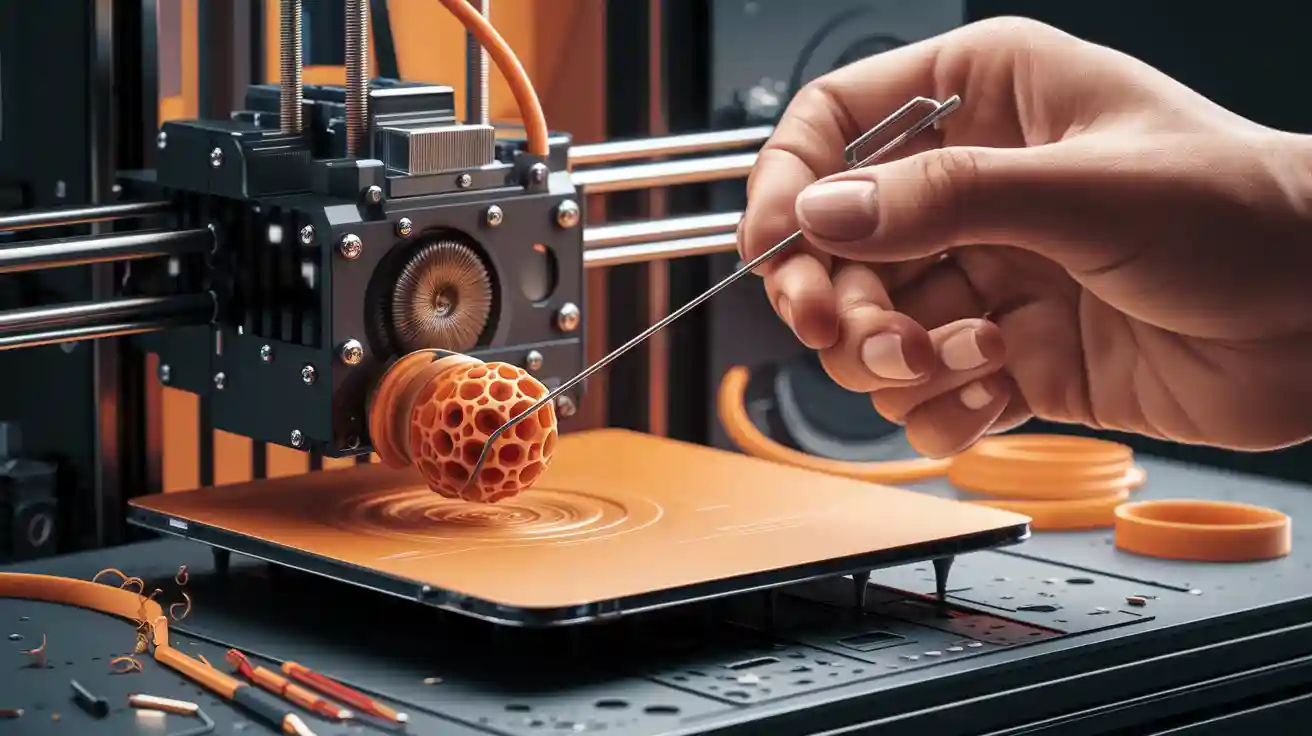
Rengöring av munstycket innebär att värma det, använda en mässingsledning, applicera en alkoholtorkning eller utföra en kall drag med glödtråd. Du kan också suga munstycket eller använda en fin nål för att ta bort envisa blockeringar.
Regelbunden rengöring av munstycket eliminerar filamentrest och blockeringar, vilket säkerställer konsekvent materialflöde och bättre tryckkvalitet.
Att upprätthålla munstycket genom rengöring hjälper också till att förlänga din 3D -skrivares livslängd genom att minska slitage på nyckelkomponenter.
Med rätt verktyg kan du hantera munstycksunderhåll säkert och effektivt.
Nyckelavtagare
- Rengör regelbundet ditt 3D -skrivarmunstycke för att förhindra träskor och säkerställa smidigt filamentflöde. Denna praxis förbättrar utskriftskvaliteten och förlänger skrivarens livslängd.
- Se efter tecken på ett igensatt munstycke, såsom svaga första lager eller slipande ljud från extrudern. Tidig upptäckt kan spara tid och material.
- Använd rätt verktyg för rengöring, inklusive mässingstrådar och rengöringsnålar. Dessa verktyg hjälper till att upprätthålla 3D -skrivarmunstycket utan att orsaka skador.
- Implementera ett underhållsschema baserat på filamenttyp och utskriftskomplexitet. Rengöring efter varje utskrifter på 5-15 kan förhindra kostsamma reparationer.
- Om rengöring misslyckas, överväg att ersätta 3D -skrivarmunstycket. Synligt slitage eller ihållande träskor indikerar ofta att det är dags för en ny.
Rengöringsskyltar

Täppa
Du kan ofta upptäcka ett igensatt 3D -skrivarmunstycke innan det förstör ditt tryck. Se för dessa tecken:
- Filament misslyckas med att extrudera eller endast en liten mängd kommer ut under utskrift.
- Extrudern gör slipning eller klickande ljud när det kämpar för att trycka filament genom ett igensatt 3D -skrivarmunstycke.
- Det första lagret verkar svagt, prickigt eller inte håller fast vid sängen, som ofta signalerar ett igensatt 3D -skrivarmunstycke.
- Filament krullar upp runt spetsen istället för att hålla fast vid tryckbädden.
- Luckor, saknade lager eller tunna, sträng - som linjer dyker upp i dina tryck.
- Brännstöd visas på munstycket, som kan indikera ett igensatt 3D -skrivarmunstycke.
- Misslyckade utskrifter eller instabil utskriftskvalitet blir ofta.
Du bör också kontrollera om filamentet når 3D -skrivarmunstycket. Ibland kan ett långt Bowden PTFE -rör dölja en partiell blockering. När du laddar filament, var uppmärksam på om det kommer ut ur munstycket. Om du ser filament krulla upp och hålla fast vid munstycket, har du troligtvis en partiell täppa.
Utskriftsfrågor
Ett igensatt 3D -skrivarmunstycke orsakar en rad tryckfel. Du kanske märker:
- Ojämn extruderings- och utskriftsdefekter, särskilt om du använder låg - kvalitet eller förorenad glödtråd.
- Sträng eller under - extrudering, vilket kan vara resultatet av felaktiga temperaturinställningar och ett igensatt munstycke.
- Damm och skräp kan byggas upp, vilket orsakar partiella eller kompletta träskor och synliga defekter i ditt tryck.
- Fukt i filament skapar bubblor under extrudering, vilket leder till inkonsekvent flöde och ett igensatt 3D -skrivarmunstycke.
- Felaktiga inställningar för retraktion kan orsaka stelnad glödtråd i 3D -skrivarmunstycket, vilket resulterar i ett igensatt munstycke.
Dessa problem påverkar inte bara utskriftskvalitet utan också avfallstid och material. Att ta itu med ett igensatt 3D -skrivarmunstycke förhindrar tidigt mer allvarliga problem.
Rengör eller byt ut
Ibland återställer rengöring av en igensatt 3D -skrivarmunstycke prestandan. Andra gånger är ersättning nödvändig. Använd följande tabell för att bestämma:
|
Kriterier för rengöring eller ersättning |
Beskrivning |
|---|---|
|
Tecken på slitage |
Fuzzy eller inkonsekventa filamentlinjer, under - extrudering, ojämna ytterväggar, oförutsägbara filament svängande, och extruderklickning betyder ofta ett igensatt 3D -skrivarmunstycket behöver rengöras eller ersättas. |
|
Inspektionsmetoder |
Lys ett ljus i 3D -skrivarens munstycksspets. Leta efter en breddad eller ojämn öppning, deformation, kolsyrad rest eller slitna kanter. Dessa tecken antyder att ett igensatt munstycke kan vara bortom rengöring. |
|
Underhållstips |
Byt ut munstycken med några månader om du skriver ut ofta eller använder slipmaterial. Ihållande tilltäppning, ovala former eller grova kanter innebär att du bör ersätta det tilltäppta 3D -skrivarmunstycket. |
Tips: Ofta tilltäppning av att rengöring inte kan lösa, synliga skador som ovala former eller grova kanter indikerar alla att det är dags att ersätta det tilltäppta munstycket.
3D -skrivarmunstyckets rengöringsverktyg
Väsentliga verktyg
Du behöver rätt verktyg för att rengöra ditt 3D -skrivarmunstycke effektivt. Experter rekommenderar följande för bästa resultat:
- Rengöringsnålar: Använd dessa tunna metallstänger för att rensa blockeringar inuti munstycket. De fungerar bra för snabba korrigeringar och hjälper dig att undvika att skada skrivhuvudet.
- Mässingsledning: Skrubba bort envis rest från utsidan av munstycket. Mässingborstar är mjukare än stål, så de rengör utan att skrapa känsliga ytor.
- Rengöring av glödtråden: Kör detta speciella glödtråd genom din 3D -skrivare för att ta bort rester av material inuti munstycket.
Tips: Använd alltid en spegel och en ficklampa för att inspektera munstycket noggrant före och efter rengöring.
Borstmaterialjämförelse
|
Borsttyp |
Ytsäkerhet |
Rostmotstånd |
Gnista risk |
Typiskt användningsfall |
|---|---|---|---|---|
|
Mässing |
Hög |
Hög |
Ingen |
Munstycke exteriör, värmeblock |
|
Stål |
Låg |
Låg |
Presentera |
Tung - tullrengöring |
Mässingstrådar erbjuder en säkrare, mildare rengöringsupplevelse. Stålborstar fungerar bättre för tuffa, icke - känsliga ytor men kan skada ditt munstycke och skapa gnistor.
Städmaterial
Välj rengöringsmaterial som matchar ditt munstycks behov och din 3D -skrivares specifikationer. De mest effektiva alternativen inkluderar:
- Isopropylalkohol (90%-95%): Torka ner munstycket och tryck för att ta bort fett- och filamentrest.
- Ludd - gratis trasa: Förhindra att fibrer håller sig vid munstycket under rengöring.
- Rengöring av glödtråden: Varumärken som H2D, ESUN och ZIRO tillhandahåller rengöringsfilament som smälter vid ett brett temperaturintervall (160 grader - 300 grad). Använd dessa regelbundet för att förhindra träskor och upprätthålla smidig extrudering.
- Aceton eller etanol: Blötlägg metallmunstycken för att lösa en envis rest. Undvik att använda dessa på mässingsmunstycken, eftersom de kan orsaka korrosion.
Obs: Rengöringsfilament är utformat för förebyggande underhåll. Kör den genom din 3D -skrivare efter några få utskrifter för att hålla munstycket tydligt.
Rengöring av effektivitetsdiagrammet
|
Material |
Effektivitet |
Säkerhet |
Rekommenderad frekvens |
|---|---|---|---|
|
Rengöring av glödtråden |
Hög |
Hög |
Varje 5-10 tryck |
|
Isopropylalkohol |
Medium |
Hög |
Vid behov |
|
Aceton/etanolblötning |
Hög |
Medium |
Månatlig |
Tillbehör
Tillbehör förbättrar dina rengöringsresultat och håller dig säker under underhåll. Tänk på dessa tillägg:
|
Städtyp |
Beskrivning |
|---|---|
|
Nål eller stift rengöringsmedel |
Tunna stavar för att slå ut blockeringar; Använd med försiktighet för att undvika att skada mjuka mässingsmunstycken. |
|
Nylonrengöringsfilament |
Smälter och skrubbar ut rester av gunken inuti hotendet; Säker för regelbunden användning. |
|
Ultraljudsstädare |
Använd hög - Frekvensvågor för att rengöra borttagna munstycken; Idealisk för ofta förändringar i filament. |
|
Mässingsledningsborstar |
Rengör utsidan och värmeblocket; Undvik att använda inuti munstycket. |
Använd handskar för att skydda händerna och använda en spegel för bättre synlighet. En ficklampa hjälper dig att hitta rester och blockeringar inuti munstycket. Dessa tillbehör gör rengöring säkrare och effektivare och förbättrar din totala 3D -skrivarupplevelse.
Säkerhetsåtgärder
Rengöring av den heta änden på din 3D -skrivare kräver noggrann uppmärksamhet på säkerheten. Du skyddar dig själv och din utrustning genom att följa dessa väsentliga steg.
Stänga av
Stäng alltid av din 3D -skrivare innan du börjar rengöra den heta änden. Koppla ur strömförsörjningen för att förhindra oavsiktlig aktivering. Den heta änden kan nå temperaturer över 200 grader, vilket utgör en allvarlig brännskada. Vänta tills den heta änden svalnar innan du rör vid någon del av munstycket eller omgivningen. Du undviker elektriska faror och mekaniska skador genom att säkerställa att skrivaren förblir av under underhåll.
Skydda dig själv
Du minskar risken för skada genom att bära skyddshandskar och använda riktiga verktyg. Den heta änden och munstycket behåller ofta värmen långt efter utskriftsstopp. Handskar skyddar händerna från brännskador och skär. Använd pincett, tång eller rengöringsnålar istället för fingrarna när du tar bort skräp från den heta änden. En ficklampa och spegel hjälper dig att inspektera munstycket utan att lägga händerna nära den heta änden. Dessa försiktighetsåtgärder håller dig säker och förbättrar din rengöringsnoggrannhet.
Tips: Använd aldrig dina bara händer för att rengöra den heta änden. Till och med en kort touch kan orsaka brännskador eller skrot.
|
Typ av skada |
Beskrivning |
Förebyggande metod |
|---|---|---|
|
Förbränningar från heta munstycken |
Kontakt med det uppvärmda munstycket kan orsaka brännskador. |
Använd verktyg istället för händer, vänta med att svalna. |
|
Snitt och skrot |
Skarpa verktyg och modeller kan leda till nedskärningar. |
Bär skyddshandskar. |
|
Mekaniska skador |
Flytta delar kan klämma eller krossa fingrarna. |
Håll händerna borta från att flytta maskiner. |
Undvika skador
Du upprätthåller integriteten i din heta slut genom att använda säkra rengöringstekniker. Skrubba munstycket i en mild cirkulär rörelse med en mässingtrådborste. Denna metod tar bort rester utan att skrapa den heta änden eller skada munstycket. Undvik att använda stålborstar, vilket kan skapa gnistor och slitna på munstycksytan. Tvinga inte rengöringsnålar genom den heta änden, eftersom överdrivet tryck kan deformera munstycket eller bryta nålen. Noggrann rengöring förlänger livslängden för din heta ände och säkerställer konsekvent utskriftskvalitet.
Obs: Regelbunden inspektion och mild rengöring hjälper dig att förhindra kostsamma reparationer och upprätthålla optimal prestanda.
Rengöringsmetoder
Att underhålla ditt 3D -skrivarmunstycke säkerställer konsekvent utskriftskvalitet och förlänger livslängden på din utrustning. Du kan välja mellan flera rengöringsmetoder, var och en med unika styrkor och bästa - Använd scenarier. Nedan hittar du steg - av - Steginstruktioner och praktiska råd för varje rengöringsmetod, vilket hjälper dig att rensa ut den heta änden och hålla din 3D -skrivare igång smidigt.
Kalldragning
Cold Pull -tekniken sticker ut som ett pålitligt sätt att ta bort envis skräp inifrån 3D -skrivarmunstycket. Du använder själva filamentet som en rengöringsplugg, som tar tag i och extraherar föroreningar.
Steg - av - Steg Cold Pull Process:
- Värm 3D -skrivarmunstycket till den rekommenderade extruderingstemperaturen för ditt glödtråd (t.ex. 220 grader för PLA).
- Sätt i en längd på nylon eller rengöringsfilament i 3D -skrivarmunstycket.
- Låt glödtråden extrudera tills den rinner rent.
- Sänk på munstyckstemperaturen till cirka 90 grader för PLA eller 160 grader för ABS/PETG. Vänta tills glödtråden delvis stelnar.
- Dra fast glödtråden från 3D -skrivarmunstycket. Filamentet extraherar rest och blockeringar när den går ut.
En kall dragning fungerar eftersom filamentet binds med rest i 3D -skrivarmunstycket när det svalnar. När du drar ut det tar det bort föroreningar fysiskt, återställer korrekt filamentflöde och förhindrar tryckfel.
Bäst för:
Ta bort interna träskor orsakade av bränt glödtråd eller damm.
Rutinmässigt underhåll för att förhindra uppbyggnad.
Begränsningar:
Mindre effektiv för allvarliga eller härdade blockeringar.
Kräver manuell temperaturkontroll.
Nålmetod
Nålmetoden erbjuder en snabb lösning för mindre träskor i ditt 3D -skrivarmunstycke. Du använder en tunn, specialiserad nål för att sticka genom blockeringen.

Hur man använder nålmetoden:
Värm 3D -skrivarmunstycket till cirka 250 grader. Detta mjukar glödtråden och gör det lättare att lossa skräp.
- Sätt in rengöringsnålen försiktigt i spetsen på 3D -skrivarmunstycket.
- Flytta nålen upp och ner för att bryta upp täppningen.
- Extrudera filament för att kontrollera om blockeringen har rensat.
Nålmetoden fungerar bäst för små, senaste träskor. Det är inte lämpligt för stora eller djupt inbäddade blockeringar, vilket kan kräva att du demonterar extrudern.
Bäst för:
- Snabbkorrigeringar under ett tryckt jobb.
- Rensa mindre sylt utan att ta bort 3D -skrivarmunstycket.
Begränsningar:
Inte effektivt för allvarliga träskor.
Risk för att skada 3D -skrivarmunstycket om du använder överdriven kraft.
Blötläggning
Att blötlägga 3D -skrivarmunstycket i ett lösningsmedel som aceton eller etanol ger ett kraftfullt sätt att lösa tuffa rester, särskilt för PLA- och ABS -material.
Blötläggningsprocess:
- Ta bort 3D -skrivarmunstycket från den heta änden.
- Placera munstycket i en glasbehållare fylld med aceton (för ABS) eller etylacetat (för PLA).
- Låt munstycket suga i flera timmar för att lösa upp täppningen.
- Skölj 3D -skrivarens munstycke noggrant med vatten och torka det innan du installerar om.
Blötläggning återställer 3D -skrivarmunstycket till nära - nytt tillstånd genom att bryta ner härdad glödtråd. Aceton verkar snabbt och effektivt, medan etylacetat erbjuder ett mildare alternativ. Isopropylalkohol fungerar långsammare och får inte ta bort alla rester.
Bäst för:
Djup rengöring efter flera misslyckade tryck.
Ta bort härdad eller kolsyrad filament från 3D -skrivarmunstycket.
Begränsningar:
Kräver borttagning av 3D -skrivarmunstycket.
Involverar hantering av kemikalier - Använd alltid handskar och säkerställa korrekt ventilation.
⚠ Använd alltid personlig skyddsutrustning och arbeta i en brunn - ventilerat område när du använder lösningsmedel. Se säkerhetsdatablad för säker hantering.
Borsta och värme
Genom att använda en mässingsledning och kontrollerad värme kan du rengöra utsidan av 3D -skrivarmunstycket utan att orsaka skador.
Borsta och värmestädningssteg:
- Värm upp 3D -skrivarmunstycket till 100–150 grader för att mjukgöra alla återstående glödtrådar.
- Skrubba försiktigt utsidan av 3D -skrivarmunstycket med en mässingstrådborste. Undvik att använda stålborstar, som kan repa eller gnista.
- För envis rest, öka munstyckstemperaturen till 220 grader för PLA eller 250–260 grader för ABS/PETG.
Sänk temperaturen till den rekommenderade dragtemperaturen (90 grader för PLA, 160 grader för ABS/PETG) om du planerar att utföra en kall drag efteråt.
Mässingsborstar tar bort smält eller bränd glödtråd från 3D -skrivarens munstycksyta utan att skada metallen. Denna metod fungerar bra för regelbundet underhåll och efter varje tryck.
Bäst för:
- Rengöring av utsidan av 3D -skrivarmunstycket.
- Förhindra uppbyggnad som kan leda till träskor.
Begränsningar:
- Tar inte bort interna blockeringar.
- Kräver noggrann hantering för att undvika brännskador.
-
Jämförande effektivitetstabell
|
Rengöringsmetod |
Bäst för |
Effektivitet |
Tid krävs |
Säkerhetsnivå |
Behöver ta bort munstycket |
|---|---|---|---|---|---|
|
Kalldragning |
Intern rest, rutinvård |
Hög |
10-15 min |
Hög |
Inga |
|
Nålmetod |
Mindre träskor, snabba korrigeringar |
Medium |
5 min |
Medium |
Inga |
|
Blötläggning |
Härdade/gamla träskor, djupa rena |
Mycket hög |
Flera timmar |
Medium |
Ja |
|
Borsta och värme |
Yttre rengöring, underhåll |
Hög |
5-10 min |
Hög |
Inga |
Regelbunden användning av dessa rengöringsmetoder förhindrar kostsamma reparationer och driftstopp. Att försumma 3D -skrivarens munstycksunderhåll leder till dålig utskriftskvalitet, slösad glödtråd och potentiell skada på din 3D -skrivare.
REAL - Världsscenarier:
Om du märker under - extrudering eller klickande ljud, börja med nålmetoden eller en kall drag.
För ihållande eller svåra trosor, ta bort 3D -skrivarmunstycket och blötlägg det i lämpligt lösningsmedel.
Efter varje tryck, använd en mässingsborste och värm för att hålla 3D -skrivarens munstycke fritt från ytrester.
Dricks:
Du kan undvika de flesta träskor genom att använda hög - kvalitetsfilament, hålla utskriftsbäddsnivån och utföra regelbundet 3D -skrivarens munstycke. Korrekt vård säkerställer att din 3D -skrivare ger tillförlitliga resultat och sparar tid och frustration.
3D -skrivarunderhållstips
Felsökning
Du kan stöta på ihållande problem med din 3D -skrivare även efter grundlig rengöring. När utskriftskvaliteten inte förbättras måste du felsöka ytterligare. Börja med att kontrollera om filamentdiametern matchar skivinställningarna. Justera extruderingsmultiplikatorn för att optimera materialflödet. Kontrollera extruderstegen per millimeter kalibrering för att säkerställa korrekt filamentrörelse. Om dessa steg inte löser problemet, överväg att ersätta munstycket. Ett slitet eller skadat munstycke kan orsaka återkommande träskor och dåliga utskriftsresultat.
|
Steg |
Beskrivning |
|---|---|
|
1 |
Kontrollera filamentdiametermatchningar Slicer. |
|
2 |
Justera extruderingsmultiplikator. |
|
3 |
Verifiera extrudersteg/mm kalibrering. |
Tips: Ersätta munstycket återställer ofta utskriftskvaliteten när rengöring och kalibrering misslyckas.
Förhindra träskor
Du kan förhindra träskor och förlänga livslängden för din 3D -skrivare genom att följa några enkla vanor. Förvara filament i förseglade behållare för att blockera damm och skräp. Håll filamentet torrt för att undvika fuktabsorption, vilket leder till träskor. Rengör regelbundet munstycket och relaterade delar för att ta bort uppbyggnaden. Kontrollera munstycket dagligen och rengör det bi - varje vecka. Demontera den heta änden kvartalsvis för en djup rengöring. Välj High - Kvalitet, förorening - Gratis filament som matchar skrivarens specifikationer. Optimera skrivarinställningarna, inklusive temperatur och hastighet, för att förhindra överhettning eller undervärmning.
- Förvara filament i förseglade behållare.
- Håll filamentet torrt.
- Rengör munstycke och relaterade delar regelbundet.
- Inspektera munstycket dagligen; Rengör bi - varje vecka.
- Demontera heta slutet kvartalsvis.
- Använd hög - kvalitetsfilament.
- Optimera skrivarinställningarna.
Låg - Kvalitetsfilament innehåller ofta föroreningar och inkonsekventa diametrar. Detta leder till uppbyggnad i munstycket och begränsar materialflödet. High - kvalitetsfilament säkerställer konsekvent extrudering och minskar avbrott.
Underhållsschema
Experter rekommenderar att du rengör ditt 3D-skrivarmunstycke efter varje 10-15 utskrifter eller när du märker problem med utskriftskvalitet. Regelbunden rengöring upprätthåller optimal prestanda och förhindrar träskor. Frekvensen beror på filamenttyp och utskriftskomplexitet. Använd tabellen nedan för att planera ditt underhållsschema:
|
Filamenttyp |
Tryckkomplexitet |
Städfrekvens |
|---|---|---|
|
PLA/ABS |
Enkla tryck |
Efter varje 5-7 tryck |
|
Petg/nylon |
Komplexa utskrifter |
Efter varje 3-5 tryck |
|
Exotiska filament |
Hög - Detaljtryck |
Efter varje tryck |
Du skyddar din investering och undviker kostsamma reparationer genom att följa en konsekvent underhållsrutin. Att investera i kvalitetsverktyg och ersättningsdelar betalar i tillförlitlig prestanda och färre avbrott.
Du håller din 3D -skrivare igång smidigt när du rengör munstycket regelbundet. Prova olika rengöringstekniker, till exempel kall drag, nål, blötläggning eller borstning, baserat på din situation. Rutinunderhåll sparar tid och pengar. Tabellen nedan visar att regelbundna munstycksförändringar kostar mycket mindre än reparationer orsakade av försummelse.
|
Underhållstyp |
Kostnadsområde |
|---|---|
|
Regelbunden munstycke |
$10 - $50 |
|
Försummar underhåll |
Högre reparationskostnader |
Korrekt vård förhindrar frustration och skyddar din investering.
Vanliga frågor
Varför täpper min 3D -skrivarens munstycke så ofta?
Frekventa munstycksuppdrag är vanligtvis resultatet av låg - Kvalitetsfilament, damm eller felaktiga temperaturinställningar. Du kan minska träskor genom att använda premiumfilament, lagra den under torra förhållanden och rengöra munstycket regelbundet. Data visar att 80% av träskorna avser filamentföroreningar [^1].
Varför ska du använda en mässingsledningsborste istället för stål?
Mässingtrådborstar rengör ditt 3D -skrivarmunstycke utan att repa eller gnista. Stålborstar kan skada munstycksytan och öka slitage. Brass erbjuder hög rostmotstånd och säkerhet, vilket gör det till branschstandarden för munstycksunderhåll.
Varför är regelbundet munstycke som är viktigt för utskriftskvaliteten?
Regelbunden rengöring tar bort rester och förhindrar blockeringar. Rengör munstycken säkerställer smidigt filamentflöde och konsekvent extrudering. Studier visar att rutinmässigt underhåll förbättrar utskriftsnoggrannheten med upp till 30% och förlänger munstyckets livslängd med 50% [^2].
Varför håller filament ibland vid munstycksspetsen?
Filament håller fast vid munstycksspetsen på grund av partiella träskor, felaktig sängnivå eller låg extruderingstemperaturer. Du kan fixa detta genom att rengöra munstycket, justera sängen och kontrollera temperaturinställningarna. Korrekt underhåll förhindrar denna gemensamma problem.
Varför ska du byta ut ett munstycke istället för att rengöra det?
Du bör ersätta munstycket om du ser synligt slitage, deformation eller ihållande trosor. Slitna munstycken orsakar dålig utskriftskvalitet och ofta sylt. Ersättningen återställer optimal prestanda och förhindrar ytterligare skrivarskador.
Dricks:Håll alltid reservmunstycken till hands för snabba byten under felsökning.